全国咨询热线
全国咨询热线
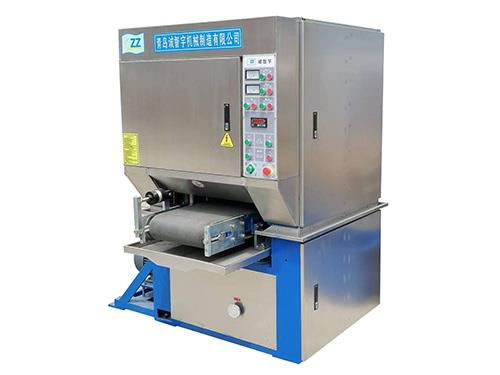
铝板去毛刺机属于连续运行的加工设备,其加工质量、生产效率和寿命与日常维护、产线适配密切相关。很多质量问题并非突然产生,而是由输送带跑偏、压辊磨损、砂带钝化、刷辊偏磨、冷却液污染、除尘堵塞、润滑不良、电气松动和操作不当逐渐积累造成。因此,维护工作不能只停留在故障后维修,而应建立日常点检、定期保养、耗材管理、精度检验和产线联动相结合的体系。良好的维护能让铝板去毛刺机长期保持稳定加工,减少停机时间,降低维修成本。
日常点检是维护的基础。每班开机前,应检查设备外观、防护罩、急停按钮、行程开关、电气线路和冷却或除尘管路。观察输送带是否跑偏、张紧是否合适、表面是否粘附铝屑。检查压辊是否转动灵活、表面是否损伤、压力是否均匀。检查砂带是否张紧、接头是否平整、有无裂纹和堵塞。检查刷辊是否断丝、缠绕、偏磨和松动。检查冷却液液位、浓度和清洁度,检查除尘滤芯、管道和集尘箱。启动后听电机、轴承、砂带和刷辊声音,感受振动和温升。加工结束后,应清理输送带、压辊、砂带罩、刷辊罩、冷却喷嘴和除尘管道周围的铝屑与积液。日常点检记录应简明,发现异常及时处理。
润滑管理对铝板去毛刺机非常重要。电机轴承、输送辊轴承、压辊轴承、砂带张紧轮、刷辊轴承、传动链条、齿轮和升降丝杠都需要合适润滑。润滑油种类、黏度、加注周期和加注量应符合设备要求。润滑不足会造成轴承发热、噪声和磨损,润滑过多则可能污染铝板和冷却液。集中润滑系统要检查油泵、分配器和管路是否堵塞。油窗、油标和油压表应保持清晰。若发现轴承有异响、温升过高或卡滞,应及时检查或更换。传动链条和皮带应检查张紧度和磨损,防止打滑和跳动。
输送系统维护直接影响铝板加工稳定性。输送带应保持清洁、张紧和居中。跑偏时应调整张紧辊和导向装置,不能强行使用。输送带表面若粘附铝屑和油污,会划伤铝板,应定期清理。输送辊应转动灵活,不能有卡滞和偏心。输送电机和减速机应检查温度、声音和泄漏。变频器参数应稳定,速度波动会影响去毛刺均匀性。对于不同厚度和宽度铝板,输送速度和压紧力应可调,调节机构应锁紧可靠。若输送带老化、开裂或变形,应及时更换。
压紧系统维护影响铝板是否变形和加工是否均匀。压辊表面应清洁、平整、无损伤,包胶层不能老化、开裂和脱落。压辊轴承应润滑良好,转动灵活。气缸、弹簧或液压装置应检查压力、泄漏和动作是否平稳。压紧力应左右一致,不能一边大一边小。对于薄铝板和镜面铝板,压辊应使用软质包胶,防止压痕。对于不同板厚,压紧高度应方便调整并锁紧。若发现铝板偏移、抖动或压痕,应检查压紧系统和导向装置。
磨削系统维护是核心。砂带应保持锋利、张紧、无堵塞和接头平整。砂带跑偏应及时调整调偏机构。砂带张紧轮和接触轮应检查表面磨损、跳动和轴承状态。刷辊应保持外径一致、刷丝均匀、无缠绕和偏磨。刷辊转速和压力应稳定,磨损后应补偿或更换。砂轮和铣刀应锋利、平衡、紧固,防护罩应牢固。磨削电机应检查电流、温度、声音和振动。若磨削力增大、表面质量变差、火花不均或尺寸漂移,应检查耗材和磨削系统。
冷却与除尘系统维护关系环保和安全。湿式加工中,冷却液箱应定期清理,去除铝屑、油泥和浮渣。过滤网、过滤纸、磁性分离器和沉淀箱要保持有效。冷却液变质会产生异味、腐蚀设备、影响铝板表面。应控制浓度、酸碱度和温度。冷却泵、喷嘴和管路要检查是否堵塞,确保冷却液准确喷向加工区。干式加工中,除尘系统应保持足够吸力。滤芯应按压差或时间更换,管道应清理,集尘箱应及时清空。铝粉尘应防爆、防静电、防火,不能随意堆放。除尘风机应检查叶轮、轴承和振动。
电气与控制系统维护不可忽视。电控柜应保持清洁、干燥、通风,避免铝屑、粉尘和油雾进入。散热风扇、过滤网和空调应定期清理。接线端子应检查松动、发热和氧化。按钮、指示灯、传感器、限位开关和门联锁应动作可靠。变频器、接触器、继电器和电源模块应检查报警和过热。程序、参数和补偿值应备份,防止丢失。若出现输送不稳、磨削头不启动、报警频繁或动作错乱,应查找电气、传感器和程序原因。维修应由具备能力的人员进行。
精度与质量检验是判断设备状态的重要手段。常见检验项目包括输送带直线度、压辊平行度、砂带和刷辊与输送面的平行度、磨削深度一致性、倒角均匀性、铝板表面粗糙度和去毛刺效果。检验时可使用直尺、塞尺、百分表、样板、卡尺、粗糙度仪和目视检查。加工检验包括毛刺去除程度、倒角大小、边缘圆角、板面划伤、变形量和尺寸变化。检验环境应避免振动和粉尘。定期检验可以建立质量变化趋势,提前发现隐患。
产线适配是铝板去毛刺机发挥效率的关键。去毛刺机常与剪切线、冲压线、激光切割线、清洗线、涂装线、焊接线和包装线连接。产线适配要考虑铝板尺寸、厚度、节拍、输送方向、高度、接口、上下料方式和自动化程度。若前后设备节拍不一致,应设置缓存区或调整速度。若铝板需要翻转或双面去毛刺,应配置翻转装置或双面加工头。若批量大,可采用机器人上下料、自动测厚、自动调压和自动补偿。若多品种混线,应使参数存储、夹具调整和耗材更换方便快捷。产线连接处应平滑过渡,防止铝板卡滞、划伤和掉落。
维护计划可分为日检、周检、月检、季度检和年度检。日检以清洁、输送、压辊、砂带、刷辊、冷却和除尘为主;周检可检查润滑、张紧、过滤、皮带、链条和电气;月检可检查轴承、电机、减速机、气缸、液压和控制系统;季度检可检测精度、调整间隙、更换易损件;年度检可进行较全面的检修和校准。维护记录应保存,便于追踪故障和耗材寿命。维修时应使用符合要求的备件和油品,不能随意替代。
环境与安全管理也是维护的一部分。设备应安装在稳固、清洁、通风、照明充足的地方,必要时设置防振基础和排风系统。铝屑和粉尘应分类收集和处理,废液应过滤、循环或合规处理。噪声应控制,危险区域应设警示标志。操作人员应接受培训,掌握开机、停机、调参、换耗材、清理和应急处理。备件、砂带、刷辊、滤芯和冷却液应合理库存。只有设备状态稳定、产线匹配、操作规范、维护到位,铝板去毛刺机才能长期保持高效、稳定和安全的加工能力。
Copyright©www.qdczyjx.com 青岛诚智宇机械制造有限公司
青岛诚智宇机械制造有限公司专业承接去毛刺机,抛光机,拉丝机,金属去毛刺机,电话:18661910738
备案号:鲁ICP备2022006621号