全国咨询热线
全国咨询热线
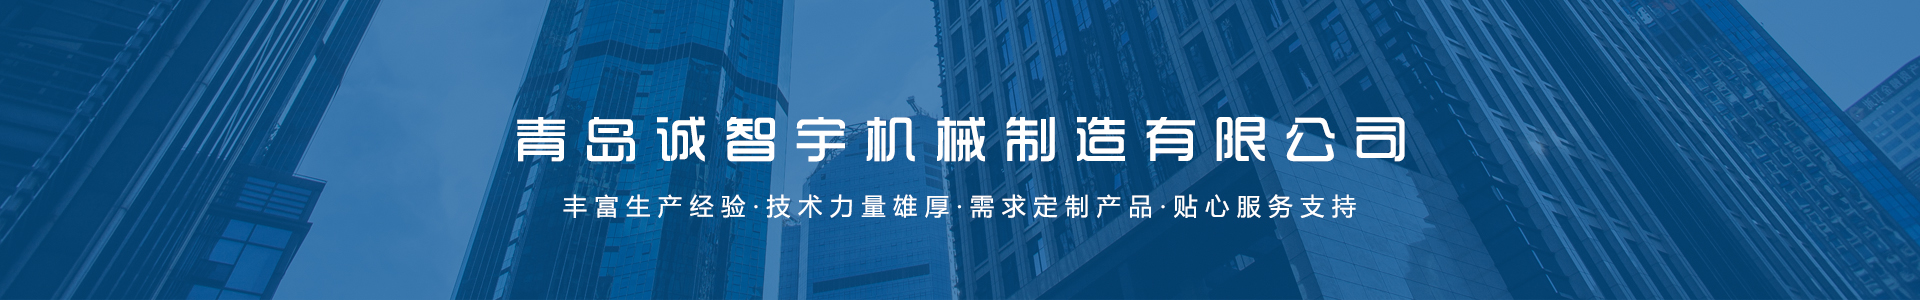
液压阀体、发动机缸体、燃油喷射系统中的交叉孔和内腔毛刺是去毛刺领域的难题。传统机械刷辊和磁力研磨难以进入深孔和交叉孔内部,而高压水射流对厚毛刺效果有限。磨粒流去毛刺技术利用半流体磨料(硅胶基或聚合物基载体+碳化硅或氧化铝磨粒)在压力下流过工件内腔,通过磨粒的微切削作用去除毛刺并进行棱边倒圆。该技术尤其适合去除孔径<10mm、长径比>10的深孔毛刺。
磨粒流设备由磨料缸、液压系统和工件夹具组成。磨料粘度(2000-5000Pa·s)和磨粒粒度(100-400目)需根据工件材料、孔道尺寸和毛刺厚度调整。加工时磨料在压力(5-20MPa)下往复通过工件内腔,单次循环时间30-120秒。加工后棱边倒圆半径可控制在0.05-0.2mm,对复杂内部流道无死角去除。磨粒流的关键优势在于能够对交叉孔同时进行倒角和抛光,减少应力集中,提高零件抗疲劳性能。磨粒寿命通常为50-200次循环,需根据加工件数或磨料外观变化(颜色变深、粘度下降)定期更换。
某航空航天企业采用磨粒流技术处理钛合金阀体交叉孔,孔径4mm、深度40mm,原手工去毛刺耗时15分钟/件且内壁划伤率高。改用磨粒流后单件加工时间缩短至2分钟,所有交叉孔毛刺完全去除,内壁粗糙度从Ra1.6μm降至Ra0.4μm。建议磨粒流夹具设计时,确保磨料路径覆盖所有待加工孔道,并在工艺验证阶段进行剖面检查,确认去毛刺效果。长期运行后磨料会因金属屑累积而降低切削能力,可用磁选机或离心分离机去除金属杂质,延长磨料使用寿命30%-50%。
Copyright©www.qdczyjx.com 青岛诚智宇机械制造有限公司
青岛诚智宇机械制造有限公司专业承接去毛刺机,抛光机,拉丝机,金属去毛刺机,电话:18661910738
备案号:鲁ICP备2022006621号