全国咨询热线
全国咨询热线
在铝板加工的全流程中,铝板去毛刺机的走料稳定性直接决定了最终工件的表面合格率,很多企业在加工不同幅面的铝板时,经常出现小工件跑偏、大板材起翘卡料、边缘漏磨等问题,不仅毛刺清理不彻底,还容易在铝板表面划出难以修复的划痕,后续返工成本居高不下。想要让铝板去毛刺机适配从微型精密铝件到大尺寸幕墙铝板的全幅面加工需求,不能单纯依靠人工调整工件摆放位置,要从设备的上料定位结构改造、走料逻辑优化、不同幅面工件的参数匹配三个维度同步调整,让各类尺寸的铝板都能平稳完成加工,全程不出现偏移、卡料、划伤等异常问题。
加工幅面小于100mm×100mm的小型精密铝件时,这类工件大多来自数控冲压、精雕机加工工序,本身重量轻、刚性差,在普通输送线上很容易出现滑动偏移,铝板去毛刺机的磨具接触工件瞬间的冲击力,很容易把小工件直接推离原有位置,最终导致局部区域完全没有接触到磨具,毛刺残留严重。针对这类小工件,最基础的优化是在设备的输送台面上加装高粘性的防滑硅胶垫,大幅提升工件和输送带之间的摩擦力,避免工件在磨削力作用下发生位移。同时要在设备的上料端加装定制化的限位挡条,根据工件的常规尺寸调整挡条的间距,操作人员上料时直接把小工件推入两个挡条之间,就能快速完成定位,不需要反复对位,还能保证所有工件的走料方向完全一致,不会出现歪斜的情况。
如果批量加工的微型铝件尺寸特别小,单块工件的尺寸不足20mm,直接散放在输送线上很容易卡入输送带的缝隙中,铝板去毛刺机的磨具甚至可能把工件直接卷入防护罩内部,造成工件损坏、磨具卡停的问题。针对这类超小型铝件,可以定制专用的铝合金工装载板,在载板上根据工件的外形加工出对应的定位凹槽,把小工件逐个嵌入凹槽内部,只露出需要去毛刺的边缘位置,再把载板放在输送线上送入设备加工。这种方式不仅能完全避免小工件出现偏移、卡料的问题,还能一次性完成数十件小工件的同步加工,大幅提升加工效率。工装载板的边缘要做倒角处理,避免载板经过磨具时被刷辊啃出缺口,延长工装的使用寿命,载板的厚度要和设备的加工行程适配,保证不会出现载板碰撞到磨具的情况。
加工幅面在300mm×300mm到1000mm×1000mm区间的常规铝板工件,是铝板去毛刺机应用占比最高的场景,这类工件的尺寸适中,毛刺大多来自激光切割、数控冲床的加工断面,走料优化的核心是保证工件全程走直,不会出现左右偏移,保证工件的所有边缘都能均匀接触到磨具。针对这类工件,首先要校准铝板去毛刺机的输送带运行直线度,用激光对准仪在设备的上料端和出料端拉出一条基准线,调整输送带两侧的导向轮,保证输送带的实际运行轨迹和基准线完全重合,避免输送带本身运行偏斜,带动工件一起走歪。在设备的上料端两侧加装可调节的导向定位杆,两个定位杆之间的间距调整到比工件的宽度大2mm左右,工件进入设备后被两侧定位杆约束,全程沿着直线向前输送,完全不会出现左右偏移的问题。
很多企业加工中等幅面铝板时,经常遇到工件头尾两端的倒角不均匀,头部倒角大、尾部倒角小的问题,这是因为工件进入铝板去毛刺机的磨具工位时,前端先接触到刷辊,瞬间的冲击力让工件头部微微抬起,头部的磨削量瞬间变大,等到工件完全进入工位后才恢复正常接触。想要解决这个问题,可以在设备的磨具工位前端加装一组弹性预压辊,预压辊的压力调整到轻柔的档位,工件头部刚进入磨削区域时,预压辊就把工件牢牢压在输送带上,避免工件头部翘起,保证工件整个板面从前端到后端都能和磨具保持均匀的接触压力,最终加工出来的铝板从头到尾的倒角尺寸完全一致,不会出现头尾加工效果差异的问题。
加工幅面超过1500mm×3000mm的大尺寸铝板时,这类工件本身板面大、厚度薄,刚性很差,很容易出现局部翘曲变形,送入铝板去毛刺机加工时,翘起的边角很容易碰撞到磨具,导致工件卡滞、板面被划伤的问题。针对这类大板材,首先要在铝板去毛刺机的输送线上加装密集的真空吸附孔,开启负压吸附功能,把整张铝板牢牢吸附在输送线上,哪怕工件本身存在轻微的翘曲,也能被负压完全拉平,保证整个板面完全贴合输送带表面。设备的上料端要加装可翻转的辅助支撑滚轮,大尺寸铝板上料时,操作人员不需要全程托举着板材,把板材一端放在支撑滚轮上,平稳推入设备即可,既降低了操作人员的劳动强度,也能避免上料时板材磕碰磨具,划伤板面。
大尺寸铝板走料优化还要重点解决工件对接缝隙处的漏磨问题,很多企业为了提升加工效率,把多张大铝板并排放在输送线上同步送入设备,两张板材之间的缝隙如果控制不好,要么出现局部重叠卡料,要么缝隙过大,铝板的侧边位置没有被磨具完全覆盖,出现毛刺残留。针对这个问题,可以提前在设备的控制系统里设置大板材专用的加工配方,适当延长磨具的加工覆盖宽度,同时在工件上料时,安排专人对齐板材的侧边,保证相邻两张铝板的侧边紧密贴合,没有过大的缝隙。如果工件的侧边有特殊的加工要求,还可以在铝板去毛刺机的出料端加装侧边定位轮,工件走料的过程中侧边始终贴着定位轮移动,保证工件的侧边位置精准经过刷辊的磨削区域,完全不会出现侧边漏磨的问题。
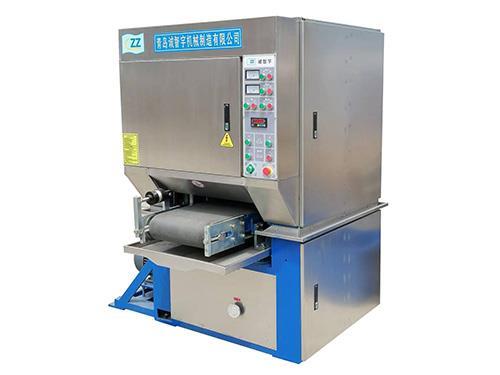
不同幅面铝板的上料定位与走料优化,本质上是根据工件的尺寸、重量、刚性特性,匹配对应的辅助定位结构和走料逻辑,而不是用同一套方案硬套所有工件。每次切换不同幅面的工件批次时,先调整好对应的定位工装、导向间距和吸附压力,用一张试板测试走料的平稳性,确认工件全程没有偏移、卡滞的问题后,再开启批量生产。定期校准铝板去毛刺机的输送带直线度和定位结构精度,避免设备长期运行后出现导向偏移的问题,就能让从超小型铝件到大尺寸幕墙铝板的所有工件,都能在设备上平稳完成加工,大幅降低铝板的表面划伤率和毛刺残留率,让铝板去毛刺机的加工效率和成品合格率同步提升。
Copyright©www.qdczyjx.com 青岛诚智宇机械制造有限公司
青岛诚智宇机械制造有限公司专业承接去毛刺机,抛光机,拉丝机,金属去毛刺机,电话:18661910738
备案号:鲁ICP备2022006621号