全国咨询热线
全国咨询热线
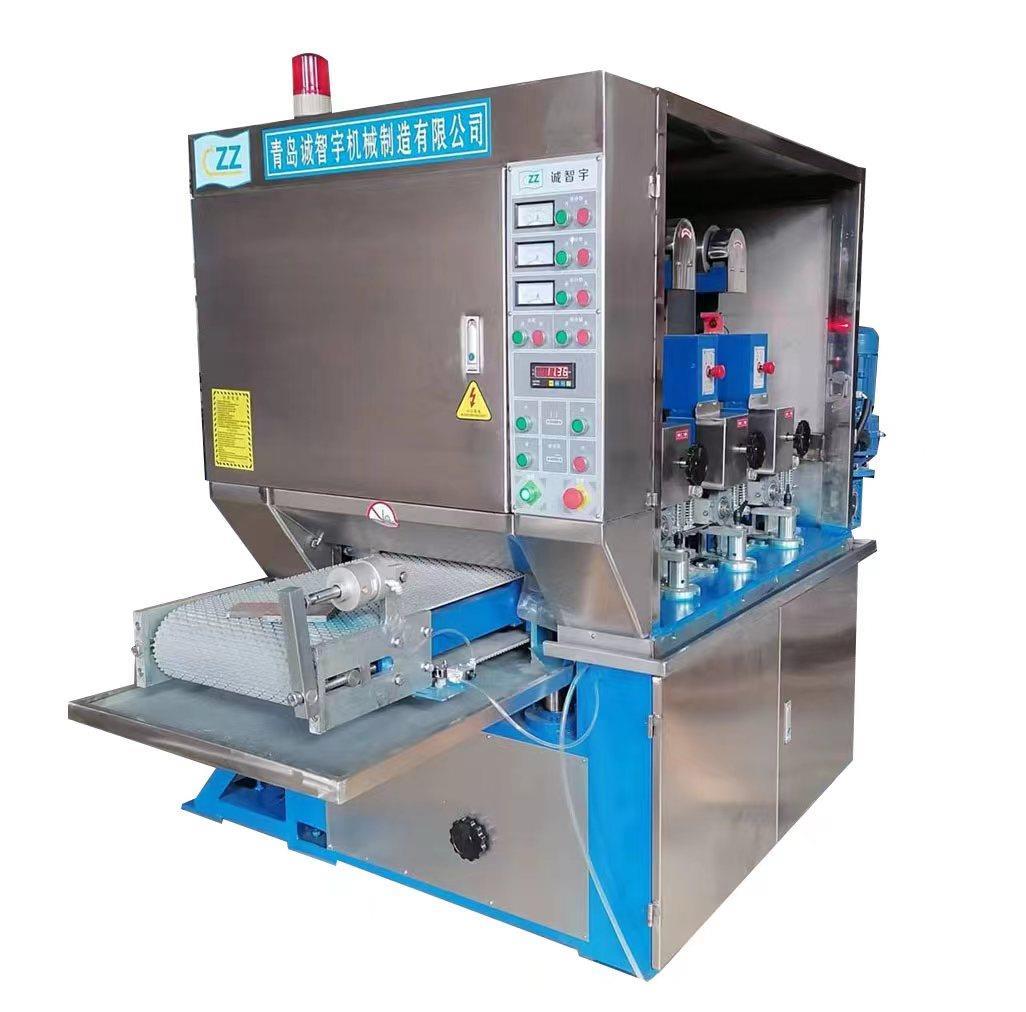
去毛刺机作为高频率、重负载的精密加工设备,其运行稳定性直接决定产线节拍与最终产品质量。在实际生产中,不少企业面临“设备突然停机”“毛刺去除不均”“工件表面出现划痕”等突发故障,往往归咎于设备质量,实则大部分问题源于日常维护缺失或保养方法不当。本文系统梳理去毛刺机最典型的六类故障现象,并给出从“每日点检”到“年度大修”的分层保养方案,帮助设备管理者将非计划停机时间降低70%以上。
故障一:刷盘或砂带磨损不均导致去毛刺效果呈“环带式”差异。 表现为同一工件边缘一侧光亮洁净,另一侧仍有残留毛刺,或内外圈去除深度不一。根本原因多为刷盘安装时轴线与工件表面不垂直,或压力调节机构弹簧疲劳,导致两侧压力偏差超过0.5MPa。此外,若设备长期未进行“走合磨合”,新刷盘直接投入满负荷运行,其刷丝尖端会异常折断,加剧不均衡。对此,解决方案包括:每月使用百分表检测刷盘端面跳动,确保在0.05mm以内;每周清理压力调节阀的进气口滤芯,防止杂质卡滞;更换新刷盘后,先以50%转速空转15分钟,再逐步提升至工作转速。保养要点是建立“刷盘磨损日志”,记录每次更换后的累计工件数,一旦发现磨损速率突变,立即检查主轴轴承间隙。
故障二:高压水射流式去毛刺机的喷嘴堵塞或压力骤降。 此类机型依赖30-50MPa的超高压水柱冲击毛刺,但循环水中若含有大于50μm的金属碎屑或纤维杂质,极易堵塞宝石喷嘴,导致射流发散,去毛刺力锐减。常见错误是仅依赖设备自带的初级过滤器,忽视每周更换精滤芯。正确的保养制度应为:每日开机前排污一次,排放水箱底部沉淀物;每工作200小时拆下喷嘴,用超声波清洗机加专用清洗液震荡10分钟,禁止用钢丝捅刮以免损坏内壁;同时检查高压密封圈,若有渗漏立即更换,因渗漏会造成压力损失达5-8MPa。更前瞻性的做法是加装水质硬度监测仪,当硬度超过200ppm时,需在前端增设软水装置,否则钙镁结垢会加速喷嘴磨损,每更换一个进口喷嘴成本约6000元,而软水装置年维护费仅2000元,性价比极高。
故障三:电气控制系统频繁报警,如过载、过热或编码器信号丢失。 去毛刺机多采用变频调速和伺服定位,在频繁启停和正反转切换中,变频器IGBT模块温度易超标,尤其夏季车间温度超过40℃时,散热风扇若被棉絮堵塞,过热报警每15分钟一次,直接打断生产。对策:每季度使用压缩空气从内向外吹扫电控柜防尘网,并检查散热风扇运转噪音;每月紧固一次动力线接线端子,防止因振动松脱引起虚接跳闸;对于编码器信号干扰问题,需将信号线与动力线分开敷设,间距不小于20cm,并在PLC输入端加装磁环滤波器。建议在电控柜内安装智能温控器,当温度超限时自动启动辅助空调,该改造成本约3000元,却能避免因过热烧毁模块带来的2万元维修费和8小时停机损失。
故障四:传送带跑偏或工件定位基准偏移。 连续式去毛刺机的钢带或聚氨酯平带在长期单向受力下,会出现拉伸不均,导致工件在进入去毛刺工位时偏斜,使刷轮接触角度改变。更隐蔽的是,定位挡块因磨损产生台阶,工件每次靠位偏差可达0.3mm,对于公差要求±0.05mm的精密零件,这足以造成过切或漏切。解决措施:每两周调整一次传送带张紧螺栓,使用激光对中仪检查主动辊与从动辊的平行度;在定位挡块表面粘贴硬质合金垫片,并每季度更换;同时,在设备程序中增加“自动回零校准”功能,每次换班时机器自动运行一次标准校验件,若偏差超限则发出提示。保养中应重点记录传送带的累计运行小时数,聚氨酯带通常寿命为8000小时,到期前提前备货,避免断裂后紧急外购耽误工期。
故障五:振动与异响——轴承损坏的前兆。 主轴轴承和偏心轮轴承是去毛刺机最昂贵的易损件(单套更换成本约1.5万-4万元)。当出现周期性低频闷响或高频尖锐声时,往往意味着轴承油脂干涸或滚动体出现点蚀。许多操作工忽视了每天“听诊”环节。应建立“五感点检表”:每班次开机前,使用测振仪检测主轴外壳振动速度值,若超过4.5mm/s则需安排检修;每运转500小时补充一次专用锂基润滑脂,加注量控制在轴承腔容积的30%-40%,过多会导致发热膨胀。对于采用油雾润滑的机型,需检查油雾发生器滴油频率,通常为每3分钟滴5-8滴,过少则润滑不足,过多则油气污染工件。建议委托专业振动分析公司每半年做一次频谱检测,提前捕捉轴承故障特征频率,实现预测性维护。
故障六:水基冷却液或磨削液变质引发工件锈蚀与管路结垢。 去毛刺过程中产生的金属粉末会加速切削液氧化,导致pH值下降,不仅腐蚀设备管道,还会使加工后的工件表面出现黄斑。常见错误是只补充新液而不彻底更换,造成细菌滋生和沉淀物堆积。科学的保养周期为:每周检测一次浓度和pH值(应保持在8.5-9.5);每月进行一次循环管路高压反冲,清除附着在管内壁的油泥;每季度彻底排空并清洗液箱,更换全部工作液。同时,在液箱底部安装磁性分离器,连续吸除铁磁性颗粒,可延长切削液寿命3倍以上。另外,检查过滤袋或纸质过滤器的压差,当压差超过0.1MPa时必须更换,否则会因供液不足导致高压泵空化损伤。
综上所述,去毛刺机的故障管理不能碎片化地“坏了再修”,而应编制年度维护日历,将每日、每周、每月、每季度的项目细化成表单,落实责任人,并配套备件安全库存(如刷盘、喷嘴、密封圈、滤芯)。同时,对操作工进行基础培训,使其能识别异常声音、温度和加工痕迹变化。实践证明,系统性保养投入的年费用仅占设备原值的5%-8%,却能减少80%的突发故障,提高设备综合效率(OEE)至85%以上。最终,企业应建立故障数据库,统计各类故障发生频次和维修时长,持续优化保养周期,让去毛刺机真正成为产线上“可靠的老黄牛”,而非频繁“闹脾气”的瓶颈环节。
Copyright©www.qdczyjx.com 青岛诚智宇机械制造有限公司
青岛诚智宇机械制造有限公司专业承接去毛刺机,抛光机,拉丝机,金属去毛刺机,电话:18661910738
备案号:鲁ICP备2022006621号